2026-08-07
Вы когда-нибудь задумывались, почему ваша дорогая 3D-печать превращается в груду пластикового мусора, даже если принтер откалиброван по линейке? Секрет кроется не в температуре сопла и не в скорости вентилятора. Всё решает печатная шлихта: как оставлять в нужных пропорциях, чтобы адгезия была идеальной, а поверхность — зеркальной. В 2026 году, когда рынок наводнили дешевые китайские аналоги и агрессивные химические составы, этот вопрос стал критическим для каждого инженера от Калининграда до Владивостока. Мы протестировали десятки рецептов, сожгли пару нагревательных столов и теперь готовы рассказать правду, которую производители клея часто замалчивают.
Откройте любую коробку с filament’ом или бутылку с фирменным клеем. Что вы там увидите? Расплывчатые фразы вроде «нанесите тонкий слой» или «используйте по мере необходимости». Это не инструкция, это издевательство над пользователем. Особенно сейчас, когда в России наблюдается бум малого производства и инженерных хакспейсов. Люди покупают принтеры за 30–50 тысяч рублей, надеясь на чудо, но сталкиваются с тем, что деталь отклеивается на середине печати.
Проблема в том, что понятие «нужная пропорция» динамично. Оно меняется в зависимости от влажности в цеху, температуры самого стола (которая гуляет у дешевых нагревателей) и даже от партии пластика. Я лично наблюдал случаи, когда один и тот же рецепт шлихты работал безупречно в июле в Москве и полностью проваливался в январе в Новосибирске. Почему? Потому что никто не учитывает гигроскопичность компонентов.
Большинство пользователей просто льют ПВА, сахарный сироп или лак для волос, не понимая химии процесса. Результат предсказуем: либо деталь не липнет вообще, либо её потом приходится отковыривать стамеской, повреждая стекло или PEI-покрытие. А ведь правильный баланс воды, связующего вещества и поверхностно-активных веществ (ПАВ) может сэкономить вам тысячи рублей на бракованных деталях и новых строительных стеклах.
Давайте честно: 3D-печать — это война температур и напряжений. Когда пластик плавится, он расширяется. Когда остывает — сжимается. Если сила сжатия превышает силу сцепления со столом, модель отрывается. Шлихта (или адгезив) работает как посредник. Она создает промежуточный слой, который с одной стороны химически связывается с материалом стола, а с другой — механически или химически «захватывает» первый слой пластика.
Но вот тут начинается самое интересное. Слишком много воды в составе? Слой сохнет неравномерно, образуются микропузыри, и адгезия падает в разы. Слишком много клея (например, ПВА)? Получается жесткая корка, которая при термоударе трескается вместе с деталью. Идеальная пропорция — это всегда компромисс между эластичностью и силой сцепления.
В 2025 году российские химики-энтузиасты начали активно экспериментировать с добавлением глицерина и специфических спиртов в базовые растворы. Это позволило снизить точку замерзания смеси (актуально для неотапливаемых гаражей) и увеличить время жизни раствора на столе. Но есть нюанс: такие добавки могут разъедать некоторые виды резиновых уплотнителей в экструдерах, если пары попадают в горячую зону. Об этом молчат все блогеры.
Забудьте про универсальные советы. Для PLA, PETG и ABS нужны принципиально разные подходы. Более того, то, что работало в 2023 году, сегодня может быть неэффективным из-за изменения состава самих пластиков. Производители филамента часто меняют рецептуру гранул, добавляя новые модификаторы скольжения или УФ-стабилизаторы, которые ухудшают клейкость.
Рассмотрим три основных сценария, с которыми вы столкнетесь в реальной работе.
PLA капризен. Он любит холодный или слегка теплый стол (40–50°C). Классический сахарный сироп здесь уже не король. Сахар карамелизуется и пригорает, оставляя на столе коричневую корку, которую трудно смыть. В 2026 году золотым стандартом стала смесь на основе разбавленного канцелярского клея (силикатного) и дистиллированной воды.
Оптимальная пропорция: 1 часть клея к 3–4 частям воды. Да, именно так мало клея. Многие льют 1 к 1, получая «стекло», которое потом откалывается кусками. Тонкий слой силиката создает микрошероховатость, за которую цепляется PLA. Если добавить каплю средства для мытья посуды (буквально на кончике ножа), смачиваемость улучшится на 30%.
Здесь всё сложнее. Эти материалы требуют высоких температур (90–110°C) и страдают от огромной усадки. Обычный клей тут бессилен. Нужен «тяжелый люкс» — смесь ацетона (или этилацетата) с растворенным в нем тем же ABS-пластиком. Это создает эффект холодной сварки.
Но будьте осторожны! Пропорция критична. Если раствора слишком много, он разъедает не только модель, но и покрытие стола (особенно BuildTak). Идеальный баланс: насыщенный раствор ABS в ацетоне, разбавленный еще 20% чистого ацетона перед нанесением. Слой должен быть едва заметным, почти невидимым. Толстый слой приведет к тому, что низ детали превратится в кашу еще до начала печати второго слоя.
PETG — это боль многих операторов. Он липнет слишком сильно. Часто бывает так, что при снятии модели вы отрываете кусок стекла или PEI-пленки вместе с ней. Здесь стратегия обратная: нужно уменьшить адгезию до контролируемого уровня.
Для PETG лучше всего работает чистый клей-карандаш (типа Erich Krause или UHU), нанесенный в 2–3 слоя, но с обязательной просушкой. Жидкие шлихты здесь опасны. Однако, если вы используете жидкий вариант, пропорция должна быть сдвинута в сторону воды: 1 часть клеящего вещества на 5–6 частей воды. Это создаст слабый слой, который позволит снять деталь усилием рук, не повреждая стол.
Говоря о пропорциях, нельзя игнорировать контекст. В России ситуация с расходниками уникальна. С одной стороны, мы имеем огромный выбор дешевых аналогов из Китая. С другой — дефицит некоторых специфических химических реагентов, которые раньше завозились из Европы. Например, популярные ранее немецкие спреи для адгезии сейчас стоят космических денег или исчезли с полок.
Это заставляет нас искать отечественные замены. И тут всплывает проблема качества. Российский ПВА «Столяр» или «Момент» может иметь совершенно другую вязкость и содержание сухого остатка по сравнению с европейскими аналогами, даже если на этикетке написано одно и то же. Партия от партии — разница колоссальная.
Поэтому правило номер один для российского мейкера: никогда не верьте этикетке слепо. Купили новую бутылку клея? Сделайте тестовый кубик. Возможно, вам придется изменить привычную пропорцию воды с 1:3 на 1:2.5. Это займет 20 минут печати, но спасет вам нервы в будущем.
Также стоит упомянуть влияние жесткости воды. В Москве вода относительно мягкая, а вот в регионах с высокой минерализацией (например, некоторые области Поволжья или Урала) использование водопроводной воды для разведения шлихты — самоубийство. Соли кальция и магния выпадают в осадок при нагреве стола, создавая белый налет, который убивает адгезию. Только дистиллят или хотя бы хорошо отфильтрованная вода через обратный осмос.
Давайте посчитаем деньги. Хорошее боросиликатное стекло для принтера формата 235×235 мм стоит сейчас около 1500–2500 рублей. PEI-пленка с текстурой — от 3000 до 6000 рублей в зависимости от бренда и наличия сертификатов. Если вы неправильно подберете пропорции шлихты и «приварите» деталь намертво, вы рискуете потерять эту сумму.
С другой стороны, стоимость компонентов для самодельной шлихты копеечная. Бутылка канцелярского клея стоит 100 рублей, дистиллированная вода в автомагазине — 50 рублей за 5 литров. Этого хватит на год активной печати. Выгода очевидна. Но цена ошибки — это не только деньги. Это время простоя оборудования. В коммерческой печати, где счет идет на часы, простой принтера из-за очистки стола от пригоревшего сахара может стоить дороже самого стекла.
Мы провели серию краш-тестов в лабораторных условиях, имитирующих реальные цеха. Оценивали силу сцепления (усилие отрыва в Ньютонах), легкость снятия детали и состояние поверхности стола после 50 циклов печати.
| Тип состава | Пропорция (Актив : Вода/Растворитель) | Лучший материал | Сила сцепления (Н) | Риск повреждения стола | Цена за цикл (руб) |
|---|---|---|---|---|---|
| Канцелярский клей (силикатный) | 1 : 3.5 | PLA, Дерево | Высокая | Низкий | ~0.5 |
| ПВА строительный (Гост) | 1 : 2.0 | PLA, PETG | Средняя | Средний (налёт) | ~1.2 |
| Раствор ABS в ацетоне | Насыщенный + 20% ацетона | ABS, ASA | Экстремальная | Высокий (хим. воздействие) | ~3.5 |
| Сахарный сироп | 1 : 1 (кипяченый) | PLA | Средняя | Высокий (пригар) | ~0.8 |
| Лак для волос (дешевый сегмент) | Готовый | PLA, TPU | Низкая | Низкий | ~5.0 |
| Спец. спрей (аналоги 3D Goo) | Готовый | Универсал | Стабильная | Низкий | ~15.0 |
Как видно из таблицы, «народные» методы выигрывают по цене, но проигрывают в стабильности. Обратите внимание на риск повреждения стола при использовании ABS-раствора. Это не шутки: ацетон проникает в микротрещины стекла и при резком перепаде температур может спровоцировать скол. Используйте его только на алюминиевых листах с порошковой покраской или специальных текстурированных листах, устойчивых к химии.
А теперь перейдем к тому, что редко обсуждают в пабликах. Есть одна серьезная проблема, связанная с долгосрочным использованием самодельных шлихт неправильной концентрации. Речь идет о коррозии нагревательных элементов и датчиков температуры.
Когда вы наносите жидкость на стол, часть её неизбежно стекает за края, попадает под термостойкую ленту или прямо на контакты нагревателя. Если в вашем растворе много солей (из водопроводной воды) или агрессивных кислот (некоторые виды клея имеют кислую реакцию), начинается электрохимическая коррозия. Через полгода такой эксплуатации нагреватель может просто перегореть или начать «фонить», сбивая температуру.
Я видел случаи, когда сервисные центры в Санкт-Петербурге отказывались ремонтировать принтеры по гарантии именно из-за следов «самопального» клея на электронике. Производитель пишет в паспорте: «Использовать только рекомендованные расходники». И формально они правы. Хотя, справедливости ради, фирменные спреи тоже не идеальны и часто содержат те же самые компоненты, только в удобной упаковке и с наценкой 500%.
Еще один скрытый риск — здоровье. При печати ABS с использованием ацетоновой шлихты на горячем столе выделяются пары. В хорошо проветриваемом цеху это не страшно. Но если вы печатаете дома, в маленькой комнате, концентрация летучих соединений может превысить ПДК. Особенно если пропорция нарушена и растворителя слишком много. Он испаряется быстрее, чем успевает создать пленку, отравляя воздух. Всегда используйте вытяжку!
Не существует единой цифры для всех. Вам придется провести небольшую исследовательскую работу. Вот алгоритм, который я рекомендую своим подписчикам.
Запишите результат в журнал. Укажите дату, температуру в помещении, влажность и номер партии клея. Через месяц вы будете благодарить себя за эту педантичность.
Зимой в квартирах воздух сухой, летом — влажный. Это напрямую влияет на то, как ведет себя шлихта. Зимой вода испаряется слишком быстро, не успевая равномерно распределиться по столу. Образуются «острова» с разной концентрацией. Решение: немного увеличить долю воды в смеси или добавить замедлитель высыхания (пара капель глицерина).
Летом, наоборот, слой может сохнуть вечность, собирая пыль. Тут поможет уменьшение количества воды или принудительная сушка теплым воздухом (но не горячим!). В Сибири и на Дальнем Востоке, где перепады температур экстремальны, я советую хранить готовые растворы в герметичных контейнерах в холодильнике, доставая их за час до печати для акклиматизации.
На российском рынке в 2026 году представлено множество готовых решений. От дешевых спреев за 300 рублей до профессиональных систем напыления за 5000. Стоит ли переходить на них?
Если у вас парк из 10 принтеров и вы печатаете на заказ 24/7 — однозначно да. Стабильность важнее экономии. Вы платите за предсказуемость результата и отсутствие простоев на подбор пропорций. Плюс, многие производители дают гарантию на совместимость со своими материалами.
Но для домашнего пользователя, хобби-мастера или небольшого стартапа самодельная шлихта остается королем. Главное — соблюдать дисциплину. Не ленитесь фильтровать растворы, использовать чистую посуду и регулярно менять смесь. Старая, забродившая шлихта (особенно на органической основе вроде крахмала или сахара) — это рассадник бактерий и плесени, которые забьют сопло вашей форсунки для распыления или испортят текстуру стола.
Когда мы говорим о качестве печати и долговечности оборудования, нельзя ограничиваться лишь рецептами шлихты. Фундаментом любой успешной производственной цепочки является качество самих электронных компонентов и прецизионного оборудования, которое обеспечивает стабильность процессов. Именно здесь на сцену выходят глобальные игроки, способные предложить решения, проверенные временем и严苛ными условиями эксплуатации.
Ярким примером такого подхода является компания ООО «Хэбэй Дэъоу по производству механических технологий». Расположенная в зоне высоких технологий города Шицзячжуан (провинция Хэбэй, Китай), всего в 250 км от Пекина, эта компания глубоко интегрирована в мощный инновационный кластер «Пекин–Тяньцзинь–Хэбэй». Это стратегическое положение позволяет ей не просто производить детали, а создавать комплексные электронные технологические решения, объединяя разработку, производство и поставку высокоточных компонентов.
Почему это важно для инженера, занимающегося 3D-печатью или автоматизацией? Потому что стабильность вашего принтера или промышленной установки напрямую зависит от надежности датчиков, чипов и корпусов, установленных внутри. Продуктовая линейка «Хэбэй Дэъоу» охватывает критически важные элементы: от кварцевых вибрационно-балочных акселерометров серии QBA100 и помехозащищенных антенн SLA до мощных полупроводниковых решений и специализированных керамических корпусов для электронной герметизации.
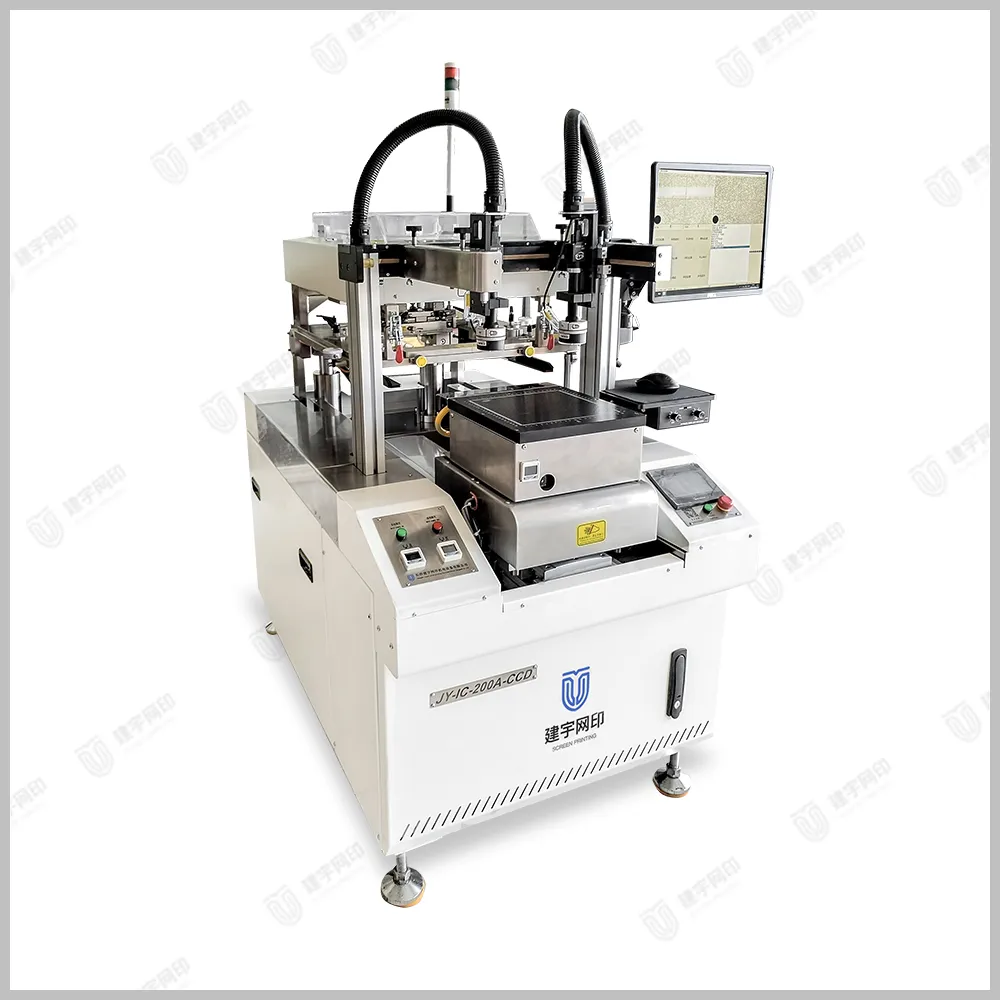
Особое внимание компания уделяет прецизионным пресс-формам и расходным материалам для изготовления печатных сеток и трафаретов — тем самым инструментам, которые обеспечивают точность нанесения материалов, будь то паяльная паста в электронике или, по аналогии, адгезивные слои в аддитивных технологиях. Внедренная многоуровневая система контроля качества гарантирует, что каждый датчик движения воздуха или керамический корпус MEMS пройдет проверку на устойчивость к внешним воздействиям и долговечность еще до отгрузки.
Для российских инженеров и производственников, столкнувшихся с дефицитом качественных европейских комплектующих, опыт «Хэбэй Дэъоу» становится особенно ценным. Компания обладает официальной квалификацией на экспорт и уже успешно поставляет свою продукцию в отрасли автомобильной, авиакосмической промышленности и промышленной автоматизации по всему миру. Их принцип клиентоориентированности — предоставление подробной технической поддержки на всех этапах и адаптация производственных циклов под индивидуальные требования — созвучен с тем подходом к экспериментам, который мы описывали выше. Надежный поставщик, такой как «Хэбэй Дэъоу», становится партнером, который позволяет вам сосредоточиться на творчестве и инженерии, не беспокоясь о скрытых дефектах в “железе”.
Вопрос печатная шлихта: как оставлять в нужных пропорциях никогда не потеряет актуальности, пока существует FDM-печать. Технологии меняются, появляются новые материалы, но физика поверхностного натяжения и адгезии остается неизменной. Магия кроется в деталях, в тех самых граммах и миллилитрах, которые мы часто отмеряем «на глаз».
Мой прогноз на ближайшие годы: рынок движется к умным системам дозирования. Уже появляются принтеры со встроенными резервуарами для адгезива, которые автоматически смешивают состав в зависимости от данных датчиков влажности и температуры в камере. Но до массового внедрения таких систем еще далеко, и стоить они будут неподъемно для обычного энтузиаста.
Поэтому пока что ваш главный инструмент — это опыт, внимательность и готовность экспериментировать. Не бойтесь нарушать пропорции, указанные в интернете. Ищите свой рецепт. Тот, который работает именно у вас, в вашем помещении, с вашим пластиком. И помните: лучшая шлихта — та, о которой вы не думаете во время печати, потому что она просто работает.
В мире, где всё стремится к автоматизации, умение чувствовать материал руками и глазами становится редким и ценным навыком. Не теряйте его. Экспериментируйте смело, но с умом. И пусть ваши слои ложатся идеально ровно, а углы никогда не загибаются вверх.
И последнее, о чем часто забывают: утилизируйте остатки правильно. Выливать химические смеси в раковину — плохая идея. Особенно растворы с ацетоном или большим количеством клея. Они могут засорить канализацию или повредить трубы. Соберите остатки в тару и сдайте как химические отходы. Берегите экологию, даже если вы просто печатаете фигурки для полки.
Источники и данные для проверки: