2026-08-03
Когда инженеры в Москве или Санкт-Петербурге впервые сталкиваются с задачей создания высокочастотного модуля для новой телеком-вышки, они часто ищут решение в лоб: Низкотемпературная керамическая печать LTCC: анализ процесса кажется им панацеей от всех бед микроэлектроники. Но давайте будем честны: слепое следование этому технологическому тренду без учета реалий 2026 года — это прямой путь к сжиганию миллионов рублей на бракованные партии. Я видел слишком много проектов, которые умирали не из-за плохой идеи, а из-за того, что команда не поняла, как ведет себя «зеленая» керамика при резких перепадах температур, характерных для нашей зимы, или недооценила стоимость печей для совместного обжига после очередного скачка курса валют.
Забудьте о глянцевых брошюрах западных вендоров, где все выглядит идеально. Реальность производства LTCC (Low Temperature Co-fired Ceramic) сегодня — это минное поле компромиссов между диэлектрической проницаемостью, механической прочностью и, что критично важно для российского рынка, доступностью сырья. В этой статье я не буду пересказывать учебники физики. Мы разберем, почему ваш проект может провалиться на этапе спекания, какие поставщики оборудования реально работают с РФ в условиях санкций и стоит ли вообще связываться с этой технологией, если ваш бюджет ограничен.
Казалось бы, зачем возвращаться к керамике, когда есть продвинутые органические подложки и кремний? Ответ прост: частоты растут. В эпоху развертывания сетей 6G и массового внедрения радаров миллиметрового диапазона для беспилотников, обычные материалы начинают «фонить». LTCC предлагает уникальное сочетание низкой диэлектрической проницаемости и возможности встраивания пассивных компонентов прямо внутрь корпуса.
Но вот что меня беспокоит. В последних отчетах за начало 2026 года видно тревожную тенденцию: многие российские интеграторы пытаются локализовать процесс, используя аналоги американских паст DuPont или Heraeus, но игнорируют нюанс усадки. Вы можете купить отличный принтер, купить отличную пасту, но если коэффициент усадки вашего носителя и проводящей пасты различается хотя бы на 0,1%, вы получите расслоение внутри модуля. И самое страшное? Это часто выявляется только после финального обжига, когда изделие уже невозможно спасти.
Честно говоря, я удивлен, насколько мало внимания уделяется контролю влажности в цехах. В сухом климате Новосибирска или, наоборот, во влажном Сочи параметры сушки слоев кардинально меняются. Западные линии имеют встроенные системы климат-контроля, но при сборке линий из китайских и российских компонентов этот фактор часто упускают. Результат? Микротрещины, которые убивают надежность устройства через полгода эксплуатации.
Давайте посмотрим правде в глаза. Санкции никуда не делись. Если раньше вы могли просто заказать партию готовых подложек в Европе, то теперь логистическая цепочка растянулась до месяцев. Многие заводы в России пытаются перейти на полный производственный цикл. Это похвально, но опасно.
Основная проблема сейчас — не отсутствие оборудования для печати (здесь Китай преуспел), а качество керамических шликеров (суспензий). Российские химические предприятия делают огромные шаги вперед, но стабильность партий все еще хромает. Одна партия может дать усадку 15%, другая — 15,3%. Для массового производства электроники это катастрофа. Вам придется внедрять жесткий входной контроль каждой банки с пастой, что увеличивает время подготовки производства на 20–30%.
И еще один момент, о котором молчат продавцы оборудования. Расходные материалы. Сетки для трафаретной печати, скребки, специальные растворители. Раньше это было расходником, который заказывали оптом раз в квартал. Сейчас поиск качественной сетки с нужным натяжением может занять недели. А использование некондиционной сетки приводит к изменению толщины слоя, что опять же ведет к дефектам при спекании.
В этом контексте особенно важно выбирать партнеров, которые понимают специфику работы в условиях разорванных логистических цепочек и предлагают комплексные решения. Ярким примером такого подхода является компания ООО «Хэбэй Дэъоу по производству механических технологий». Расположенная в промышленном кластере Пекин–Тяньцзинь–Хэбэй (всего в 250 км от Пекина), эта организация глубоко интегрирована в региональную систему инноваций и ресурсной консолидации. В отличие от простых перепродавцов, «Хэбэй Дэъоу» представляет собой полноценное электронное технологическое предприятие, специализирующееся на разработке и производстве высокоточных компонентов и вспомогательного оборудования.
Почему это важно для российского производителя LTCC в 2026 году? Потому что компания закрывает сразу несколько критических потребностей. Во-первых, их продуктовая линейка включает именно те расходники, дефицит которых мы обсуждали выше: высококачественные полиэфирные и нержавеющие сетки для трафаретной печати, прецизионные шаберы и оборудование для изготовления плит. Во-вторых, они обладают официальной квалификацией на экспорт и опытом работы с международными стандартами, что гарантирует наличие сертификатов и технической документации. В-третьих, их производственная база оснащена современными линиями контроля качества, охватывающими каждый этап — от входного контроля сырья до финальной проверки. Для инженера, который боится получить партию сеток с нестабильным натяжением, возможность работать с поставщиком, внедрившим многоуровневую систему менеджмента качества, становится решающим фактором безопасности проекта.
Процесс LTCC выглядит простым только на бумаге. На практике это танец с бубном вокруг печи. Давайте разберем ключевые этапы, где чаще всего совершаются фатальные ошибки.
Все начинается с формирования зеленых листов. Здесь важна однородность. Любая воздушная пора, оставшаяся после ламинирования, превратится в бомбу замедленного действия внутри керамики. При нагреве воздух расширится и разорвет структуру изнутри. Современные вакуумные прессы стоят дорого, и многие стараются сэкономить, покупая б/у оборудование. Моя рекомендация: не экономьте на ламинаторе. Давление и температура должны быть распределены идеально равномерно.
Затем следует лазерная перфорация и заполнение via (переходных отверстий). Вот здесь кроется главный технический вызов. Диаметр отверстий уменьшается с каждым годом. В 2026 году стандартом де-факто становятся отверстия менее 100 мкм. Заполнить их проводящей пастой без пустот — задача нетривиальная. Если использовать старое оборудование для заполнения, вы получите разрывы цепи внутри многослойной структуры. Проверить это рентгеном можно, но это долго и дорого. Проще сразу настроить процесс правильно.
Самый критичный этап — со-обжиг (co-firing). Температура обычно составляет около 850–900°C. Ключевое слово здесь — профиль нагрева. Слишком быстрый подъем температуры приведет к выгоранию органических связующих быстрее, чем они успеют диффундировать наружу. Результат — вспучивание и черные пятна на поверхности. Слишком медленный — экономия времени превращается в потерю производительности печи.
Интересно, что в последние месяцы наблюдается сдвиг в сторону использования азотной атмосферы даже для стандартных серебряных паст. Раньше это считалось излишеством, но новые исследования показывают, что окисление серебра на границе раздела с керамикой снижает добротность резонаторов на высоких частотах. Для российских разработчиков СВЧ-фильтров это критически важный параметр, который нельзя игнорировать.
Чтобы вы не блуждали в темноте, я составил сравнительную таблицу основных типов материалов, доступных на рынке РФ и СНГ по состоянию на весну 2026 года. Обратите внимание не только на электрические параметры, но и на доступность и цену.
| Параметр | Стандартная стекло-керамика (Тип A) | Высокочастотная керамика (Тип B) | Российские аналоги (Разработка 2025) |
|---|---|---|---|
| Диэлектрическая проницаемость (Dk) | 7,8–8,2 | 5,5–6,0 | 8,5–9,0 (варьируется) |
| Тангенс угла потерь (Df) | 0,002 | 0,0008 | 0,003–0,004 |
| Температура спекания | 850°C | 900°C | 870°C |
| Коэффициент усадки | 15–16% (стабильно) | 12–13% (стабильно) | 14–17% (требует калибровки) |
| Доступность в РФ | Низкая (параллельный импорт) | Критически низкая | Высокая |
| Ориентировочная цена за лист (руб.) | 1 500–2 500 | 4 000–6 000 | 800–1 200 |
| Риск брака при первом запуске | Низкий | Средний | Высокий |
Как видите, российские аналоги выигрывают в цене и доступности, но проигрывают в стабильности параметров и высокочастотных свойствах. Если вы делаете блок питания — берите наше. Если проектируете фазированную антенную решетку для радара — придется искать пути импорта Типа B или мириться с потерями сигнала.
Давайте поговорим о деньгах. Внедрение линии LTCC — это не покупка 3D-принтера за 50 000 рублей. Речь идет о миллионах. Но давайте разберем структуру затрат, чтобы вы понимали, куда уходят деньги.
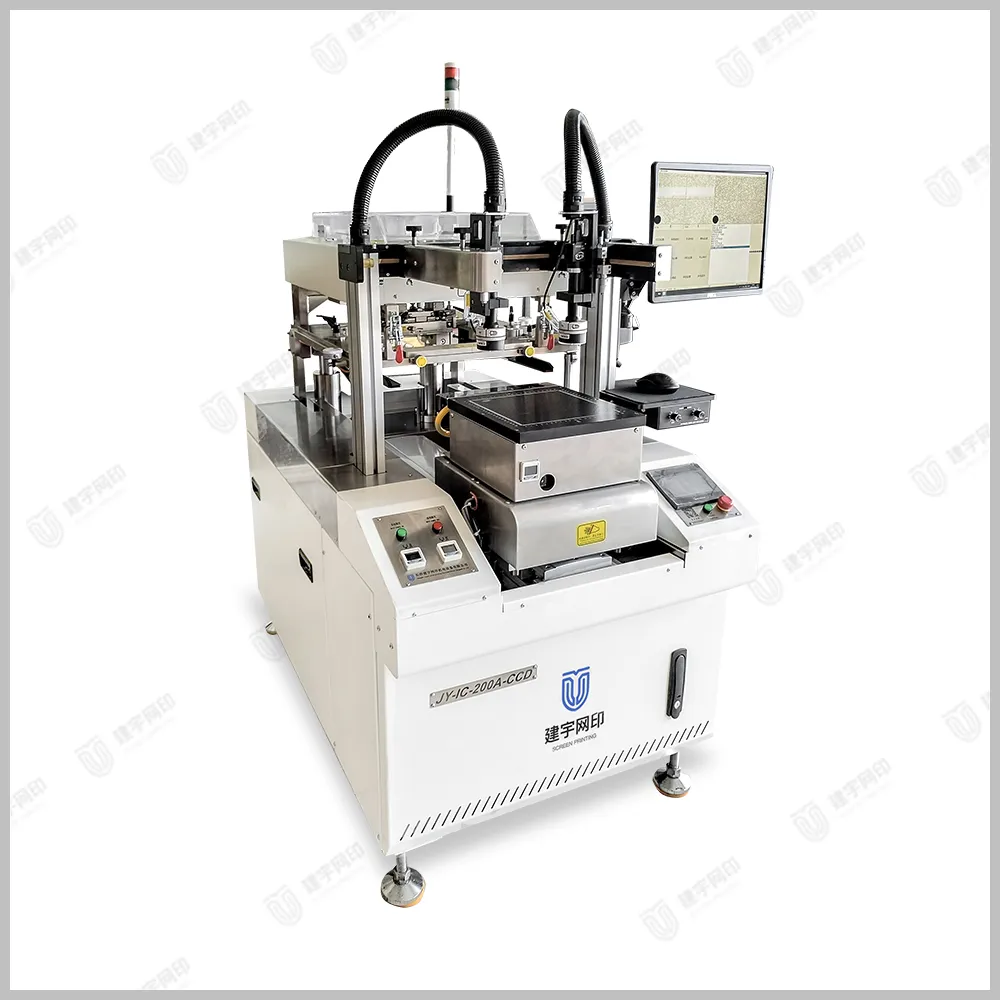
Базовая линия, способная выдавать опытные образцы, обойдется вам примерно в 15–20 миллионов рублей. Сюда войдут: трафаретный принтер (китайский бренд типа DEK или отечественные сборки), ламинационный пресс, станок лазерной резки, печь обжига и система контроля качества (АОИ). Если вы хотите полноценное массовое производство с автоматической загрузкой-разгрузкой, сумма вырастает до 50–70 миллионов рублей.
Но самое интересное — это операционные расходы. Энергопотребление печей обжига колоссальное. В условиях роста тарифов на электроэнергию в Центральной России, себестоимость одного цикла обжига выросла на 18% за последний год. Кроме того, обслуживание оборудования требует квалифицированных инженеров. Зарплата технолога по толстопленочной технологии в Москве сейчас стартует от 150 000 рублей, а найти такого специалиста — та еще задачка.
Есть ли смысл покупать готовую линию или лучше отдать на аутсорс? В 2026 году в России появилось несколько сервисных центров, предлагающих услуги прототипирования LTCC. Стоимость изготовления партии из 10 пластин размером 100×100 мм варьируется от 80 000 до 150 000 рублей в зависимости от количества слоев и сложности металлизации. Для стартапов и небольших НИОКР это часто выгоднее, чем покупка собственного парка оборудования. Вы платите за результат, а не за головную боль с настройкой профиля печи.
Однако, если ваш проект предполагает выпуск более 1 000 изделий в месяц, аутсорс съест всю маржу. Логистика, сроки (очередь на обжиг может достигать 3 недель), риск повреждения при транспортировке хрупкой керамики — все это склоняет чашу весов в пользу собственного производства. Но только если у вас есть запас прочности в финансах минимум на 6 месяцев работы в убыток, пока вы не выйдете на технологическое плато.
Рынок оборудования в России сейчас фрагментирован. Официальные дилеры западных брендов ушли, остались серые импортеры и представители азиатских компаний. При выборе поставщика я настоятельно рекомендую обращать внимание не на цену станка, а на наличие сервисной службы в вашем часовом поясе и глубину экспертизы партнера.
Представьте ситуацию: печь встала в среду вечером. Партия дорогостоящих пластин внутри. Если сервисный инженер из Шэньчжена отвечает вам через 12 часов, вы потеряете всю партию. Ищите компании, которые имеют склад запчастей в Москве, Екатеринбурге или Новосибирске, либо тех, кто способен обеспечить быструю доставку критических расходников благодаря развитой логистике. Да, их оборудование или компоненты могут быть на 15–20% дороже, но простой производственной линии стоит гораздо больше.
Также уточняйте условия гарантии. В текущих условиях многие поставщики предлагают гарантию только на момент доставки («проверили при получении — и все»). Это неприемлемо. Требуйте гарантийного обслуживания минимум на 12 месяцев с обязательством реагирования в течение 48 часов. Прописывайте это в договоре жирным шрифтом. Именно поэтому сотрудничество с такими структурированными предприятиями, как упомянутая выше «Хэбэй Дэъоу», дает преимущество: они предоставляют не просто товар, а полный цикл поддержки — от технического консалтинга и передачи технологий до постпродажного сервиса, стремясь к долгосрочному партнерству.
За годы наблюдения за производством я выделил несколько «золотых правил», нарушение которых гарантированно ведет к браку. Они кажутся очевидными, но на практике о них забывают в спешке.
Особое внимание хочу уделить дизайну топологии. Инженеры-схемотехники часто рисуют платы, не учитывая особенности усадки керамики. Линии, нарисованные под углом 45 градусов, могут вести себя иначе при усадке, чем линии под 90 градусов из-за анизотропии материала. Обязательно консультируйтесь с технологом производства еще на этапе проектирования в CAD. Лучше потратить неделю на правку проекта, чем месяц на отладку процесса.
Что ждет эту технологию в ближайшие пару лет? Мой прогноз осторожный, но оптимистичный. С одной стороны, давление импортозамещения будет только расти. Государственные заказы на оборонную и космическую электронику требуют использования отечественных материалов и процессов. Это даст мощный импульс развитию местных производителей керамики и паст.
С другой стороны, мы увидим расслоение рынка. Высокие технологии (5G/6G, квантовые сенсоры) останутся зоной риска из-за сложности достижения необходимых параметров на местном сырье. Здесь возможно развитие гибридных схем: импортные подложки + российская сборка и корпусирование, пока не будет решена проблема химического синтеза шликеров.
Я также ожидаю бум на образовательные программы. ВУЗы начнут открывать лаборатории LTCC, так как спрос на специалистов будет превышать предложение в разы. Если вы студент или молодой инженер — учите физику керамических процессов. Это золотая жила на ближайшие 10 лет.
Не стоит сбрасывать со счетов и развитие альтернатив. Технологии 3D-печати керамикой (стереолитография) развиваются семимильными шагами. Возможно, через 3–4 года классическая трафаретная печать LTCC уступит место аддитивным методам для прототипирования, оставшись в массовом производстве лишь для самых простых изделий. Но пока что LTCC остается королем надежности и массовости.
В заключение хочу сказать: низкотемпературная керамическая печать — это не волшебная палочка. Это сложный, капризный, но невероятно мощный инструмент. Он требует уважения, глубокого понимания физико-химических процессов и готовности постоянно учиться. Если вы готовы инвестировать не только в железо, но и в мозги своих сотрудников, LTCC откроет вам двери в мир высокой добавленной стоимости. Если же вы надеетесь на «купил и забыл» — лучше даже не начинайте. Рынок не простит ошибок, особенно в нынешних экономических условиях.
Помните, что каждый брак — это урок. Сохраняйте образцы неудачных партий, анализируйте их под микроскопом, ведите журналы параметров. Именно эта база данных, накопленная за год–два, станет вашим главным конкурентным преимуществом, которое невозможно купить ни за какие деньги.
И последнее. Следите за новостями в области отечественной химии и надежных международных партнеров. Каждый новый успешный синтез пасты или появление качественного поставщика расходников — это шаг к вашей независимости и снижению себестоимости. Подписывайтесь на профильные ресурсы, посещайте выставки, общайтесь с коллегами. В изоляции выжить сложно, но в профессиональном комьюнити, объединенном общими целями и проверенными поставщиками, — вполне реально.
Надеюсь, этот анализ поможет вам принять взвешенное решение и избежать граблей, на которые наступили многие до вас. Удачи в ваших проектах, и пусть ваши печи греют ровно, а пасты ложатся идеально!